La première imprimante 3D pose toujours les mêmes questions : quel matériau essayer, comment régler la température, et pourquoi la première couche ne colle pas. Choisir les bons matériaux d’impression 3D et régler correctement sa machine évite la plupart des échecs des débuts. Ce guide reprend les repères de base, à partir du guide des matériaux de Prusa et des fiches de prévention de l’INRS sur la fabrication additive. Il complète notre comparatif des imprimantes 3D pour débuter.
Les matériaux d’impression 3D à connaître pour commencer
Le PLA est le matériau conseillé pour une première impression : il se dépose à basse température, se déforme peu en refroidissant et ne nécessite pas de plateau chauffé à haute température. Le tableau suivant reprend les plages de température habituelles de plusieurs matériaux courants, à titre indicatif : vérifiez toujours la fiche du fabricant de votre bobine, qui peut s’en écarter.
| Matériau | Buse | Plateau | À savoir |
|---|---|---|---|
| PLA | 185-235 °C | 50-60 °C | Le plus facile, peu de déformation, pas besoin d’enceinte |
| PETG | 215-270 °C | 70-90 °C | Bonne résistance, un peu filant, retrait moins franc |
| ABS | 230-255 °C | 95-110 °C | Se déforme en refroidissant, une enceinte est recommandée |
| ASA | 220-275 °C | 90-110 °C | Comme l’ABS, mieux résiste aux UV en extérieur |
| TPU (flexible) | 220-260 °C | 40-85 °C | Demande un extrudeur à entraînement direct |
| PA (nylon) | 240-285 °C | 70-115 °C | Très sensible à l’humidité, boîte sèche conseillée |
Le PETG est un bon second matériau parmi les matériaux d’impression 3D accessibles aux débutants. Il est plus résistant aux chocs que le PLA. En contrepartie, il file un peu plus à l’impression et adhère moins facilement au plateau, ce qui se corrige avec un bâton de colle. L’ABS et l’ASA demandent plus d’attention. Ils se rétractent en refroidissant, ce qui peut décoller les angles des pièces. Une enceinte fermée limite les courants d’air qui aggravent ce phénomène, et l’ASA résiste mieux aux UV pour un usage en extérieur. Le TPU flexible ne s’imprime correctement qu’avec un extrudeur à entraînement direct, présent sur plusieurs machines pour débutants comme celles de notre comparatif. Le nylon (PA) est le plus exigeant des matériaux courants : il absorbe l’humidité de l’air très vite, ce qui dégrade nettement la qualité de l’impression s’il n’est pas séché au préalable.
D’autres matériaux existent, comme le PC (polycarbonate), plus résistant à la chaleur mais plus difficile à imprimer, ou les filaments composites, chargés en bois ou en métal, qui demandent souvent une buse durcie pour ne pas s’user prématurément au contact des particules abrasives. Pour débuter, mieux vaut maîtriser le PLA et le PETG avant de s’aventurer vers ces matériaux plus techniques, qui pardonnent moins les approximations de réglage.
Les premiers réglages, étape par étape
Les imprimantes récentes pour débuter effectuent un nivellement automatique du plateau, ce qui supprime la principale source d’échec des anciens modèles. Plusieurs points méritent malgré tout d’être vérifiés avant de lancer une première pièce :
- La première couche : même avec un nivellement automatique, observez les premières secondes d’impression. Un filament qui n’adhère pas au plateau annonce un échec à corriger avant d’aller plus loin.
- La température de buse et de plateau : partez des valeurs indiquées par le fabricant du filament, pas seulement de celles du logiciel de découpe.
- La tension du filament : une bobine qui freine ou qui se coince en se déroulant perturbe l’extrusion. Vérifiez qu’elle tourne librement sur son support.
- La vitesse : les fiches annoncent des vitesses élevées, mais un modèle qui débute a intérêt à ralentir sur les premières impressions pour mieux observer ce qui se passe.
- Le nettoyage du plateau : une trace de gras suffit à empêcher l’adhérence. Un nettoyage à l’alcool isopropylique avant chaque impression est une habitude utile.
La rétraction et le ventilateur de refroidissement
Deux réglages provoquent beaucoup de questions chez les débutants : la rétraction et le ventilateur. La rétraction rembobine légèrement le filament entre deux déplacements à vide, pour limiter les fils fins qui relient deux points d’une pièce. Un réglage trop faible laisse des fils, un réglage trop fort peut créer des manques de matière ou des bourrages. Les profils fournis par le fabricant de la machine ou du filament constituent un bon point de départ, à ajuster ensuite par petites touches.
Le ventilateur de refroidissement de la pièce agit sur la qualité des surfaces et des surplombs. Sur du PLA, un refroidissement important fige rapidement chaque couche et améliore les détails fins. Sur de l’ABS ou de l’ASA, un refroidissement trop fort accentue au contraire les déformations et les fissures entre les couches : ces matériaux se travaillent avec un ventilateur réduit, voire coupé sur les premières couches.
Choisir le diamètre de buse
La plupart des imprimantes pour débuter sont livrées avec une buse de 0,4 millimètre, un bon compromis entre détail et vitesse. Une buse plus fine, comme le 0,25 millimètre proposé sur certaines machines de notre comparatif, affine les détails au prix d’un temps d’impression plus long. Une buse plus large, en 0,6 ou 0,8 millimètre, accélère l’impression de pièces volumineuses moins détaillées, en déposant plus de matière à chaque passage. Changer de buse ne s’improvise pas à chaud : laissez toujours refroidir la précédente avant de la retirer, pour éviter une brûlure sur un embout qui reste chaud plusieurs minutes après l’arrêt de l’impression.
Stocker son filament : l’humidité est l’ennemi silencieux
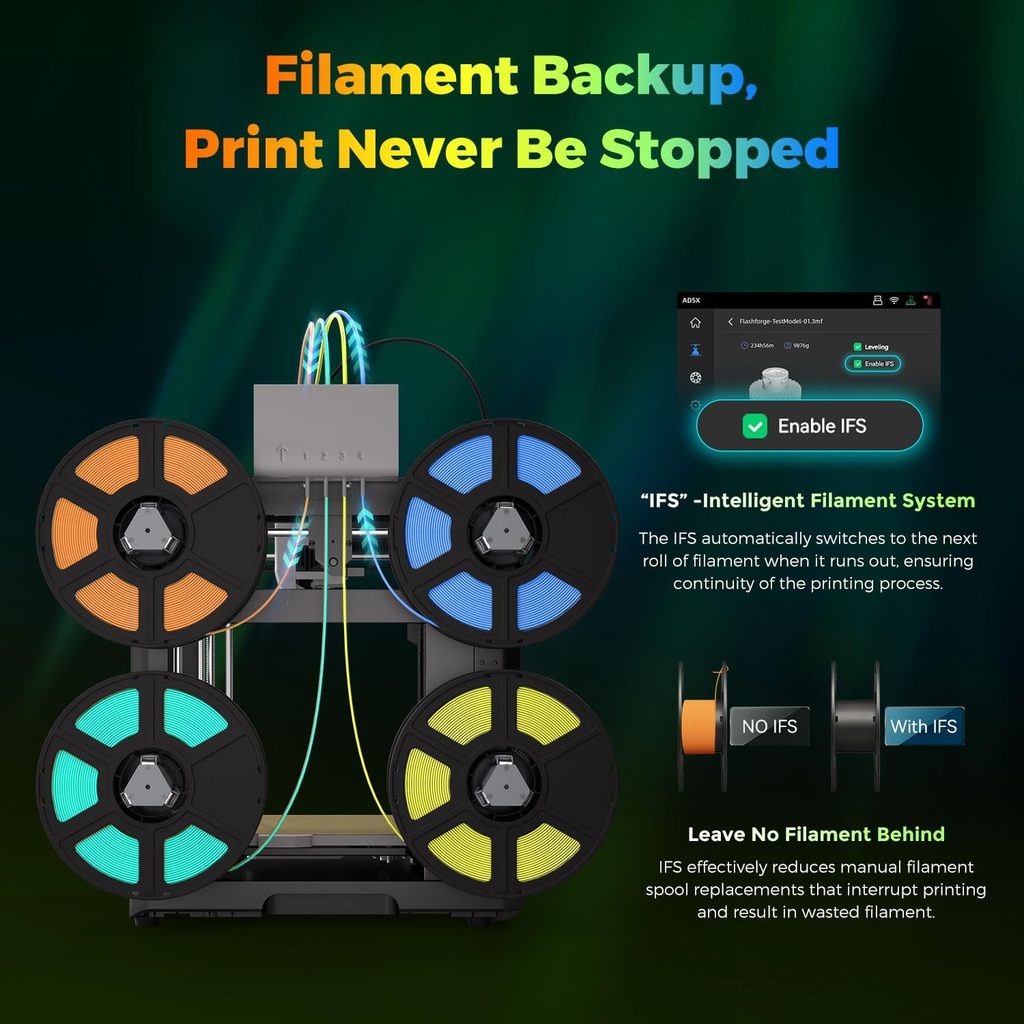
Selon la base de connaissances de Prusa, la plupart des matériaux d’impression 3D sont hygroscopiques : ils absorbent l’humidité de l’air ambiant. Un filament humide peut donner une mauvaise qualité de surface, une adhérence des couches plus faible, des gouttes sur l’impression, ainsi que des bulles et de la fumée à l’extrusion. Le PLA change assez peu de comportement en absorbant l’humidité, alors que le nylon, le PVA et le TPU y sont beaucoup plus sensibles et doivent souvent être séchés avant usage.
La recommandation est simple : stocker les bobines dans un contenant fermé avec un déshydratant, dans une boîte prévue à cet effet ou dans un sac sous vide. Pour les matériaux les plus sensibles, un passage dans une boîte de séchage avant l’impression évite bien des mauvaises surprises. Le signe le plus courant d’un filament trop humide reste le crépitement à l’extrusion, accompagné de petites bulles sur la surface de la pièce : si vous l’observez sur du PLA laissé plusieurs mois à l’air libre, un séchage de quelques heures avant la prochaine impression suffit en général à retrouver une surface correcte.
Sécurité et ventilation : ce que dit l’INRS
L’INRS documente les risques de la fabrication additive en contexte professionnel, mais ses constats gardent leur intérêt à la maison. L’agence indique que l’extrusion de fil fondu plastique émet principalement des particules ultrafines de dérivés de polymère, et que le styrène, présent dans l’ABS, est nocif par inhalation et irritant pour la peau et les yeux. Parmi ses recommandations de prévention figure le fait de préférer, lorsque c’est possible, des plastiques moins émissifs comme le PLA ou le PETG, et d’assurer une ventilation des locaux.
À l’échelle d’un particulier, cela se traduit par des gestes simples : imprimez dans une pièce ventilée, surtout avec de l’ABS ou de l’ASA, évitez de rester penché au-dessus de la buse pendant l’impression, laissez refroidir la buse et le plateau avant d’y toucher, et nettoyez les résidus de filament par aspiration ou en les essuyant plutôt qu’en soufflant dessus. Pour l’entretien du plateau et du filament, gardez aussi les produits de nettoyage hors de portée des enfants.
Pour la suite, si vous envisagez un graveur laser en complément de votre imprimante, notre guide sur la sécurité du graveur laser à la maison détaille des précautions comparables.
FAQ
Faut-il une enceinte pour débuter ?
Non, pas pour le PLA ni pour le PETG. Elle devient utile avec l’ABS ou l’ASA, pour limiter les courants d’air et les déformations, et réduire la diffusion des émissions dans la pièce.
Pourquoi ma première couche ne colle pas ?
Vérifiez le nivellement du plateau, sa propreté et la température annoncée par le fabricant du filament. Un plateau mal nettoyé est une cause fréquente.
Comment savoir si mon filament a pris l’humidité ?
Une mauvaise qualité de surface, des cheveux d’ange, des bulles ou de la fumée à l’extrusion sont les premiers signes, selon Prusa. Le nylon, le PVA et le TPU sont les plus concernés.
L’ABS est-il dangereux à imprimer chez soi ?
L’INRS signale que l’extrusion de plastique émet des particules ultrafines et que le styrène de l’ABS est irritant par inhalation. Ventilez la pièce et préférez le PLA ou le PETG quand c’est possible.
Quel filament essayer après le PLA ?
Le PETG est une progression naturelle : plus résistant, il demande seulement d’ajuster l’adhérence au plateau. Le TPU et le nylon viennent ensuite, avec des exigences plus précises.
Faut-il régler la rétraction dès la première impression ?
Partez du profil fourni par le fabricant de la machine ou du filament. Ajustez-le seulement si vous observez des fils fins ou des bourrages sur vos propres pièces.
Quelle buse choisir pour débuter ?
Le diamètre de 0,4 millimètre, livré par défaut sur la plupart des imprimantes pour débuter, convient à la majorité des impressions. Réservez une buse plus fine ou plus large à des besoins précis, une fois les bases maîtrisées avec le diamètre par défaut.